


Introducció
Les canonades d'acer soldades ocupen una posició bàsica en l'energia moderna, la conservació d'aigua, l'administració municipal i l'enginyeria estructural. Entre les múltiples categories de canonades-soldades per arc submergit, SSAW (tuba d'acer espiral-soldada per arc) i LSAW (tuba d'acer-soldada per arc longitudinal) són dues solucions dominants de canonades de gran diàmetre-adopció àmpliament en projectes globals.
Tots dos apliquen la tecnologia de soldadura per arc submergit-, utilitzant flux granular per protegir arcs de soldadura i metall fos, obtenint juntes soldades fiables amb una alta eficiència de deposició. No obstant això, existeixen llacunes fonamentals en la selecció de matèries primeres, mecanisme de conformació, geometria de soldadura, distribució de tensions residuals, tolerància dimensional, rendiment mecànic, requisits d'inspecció, estructura de costos i escenaris d'enginyeria aplicables. L'elecció incorrecta entre SSAW i LSAW comportarà riscos ocults de fallada del gasoducte o malbaratament de capital innecessari. En aquest article s'expliquen les diferències bàsiques del flux de treball de fabricació, el rendiment tècnic, els estàndards d'implementació, l'eficiència de costos i l'aplicació pràctica, proporcionant una referència per als dissenyadors de pipelines, els enginyers de contractació i els contractistes de projectes.
1. Definició bàsica i diferències de procés de fabricació
1.1 Tub d'acer SSAW (tub espiral submergit-soldat per arc)
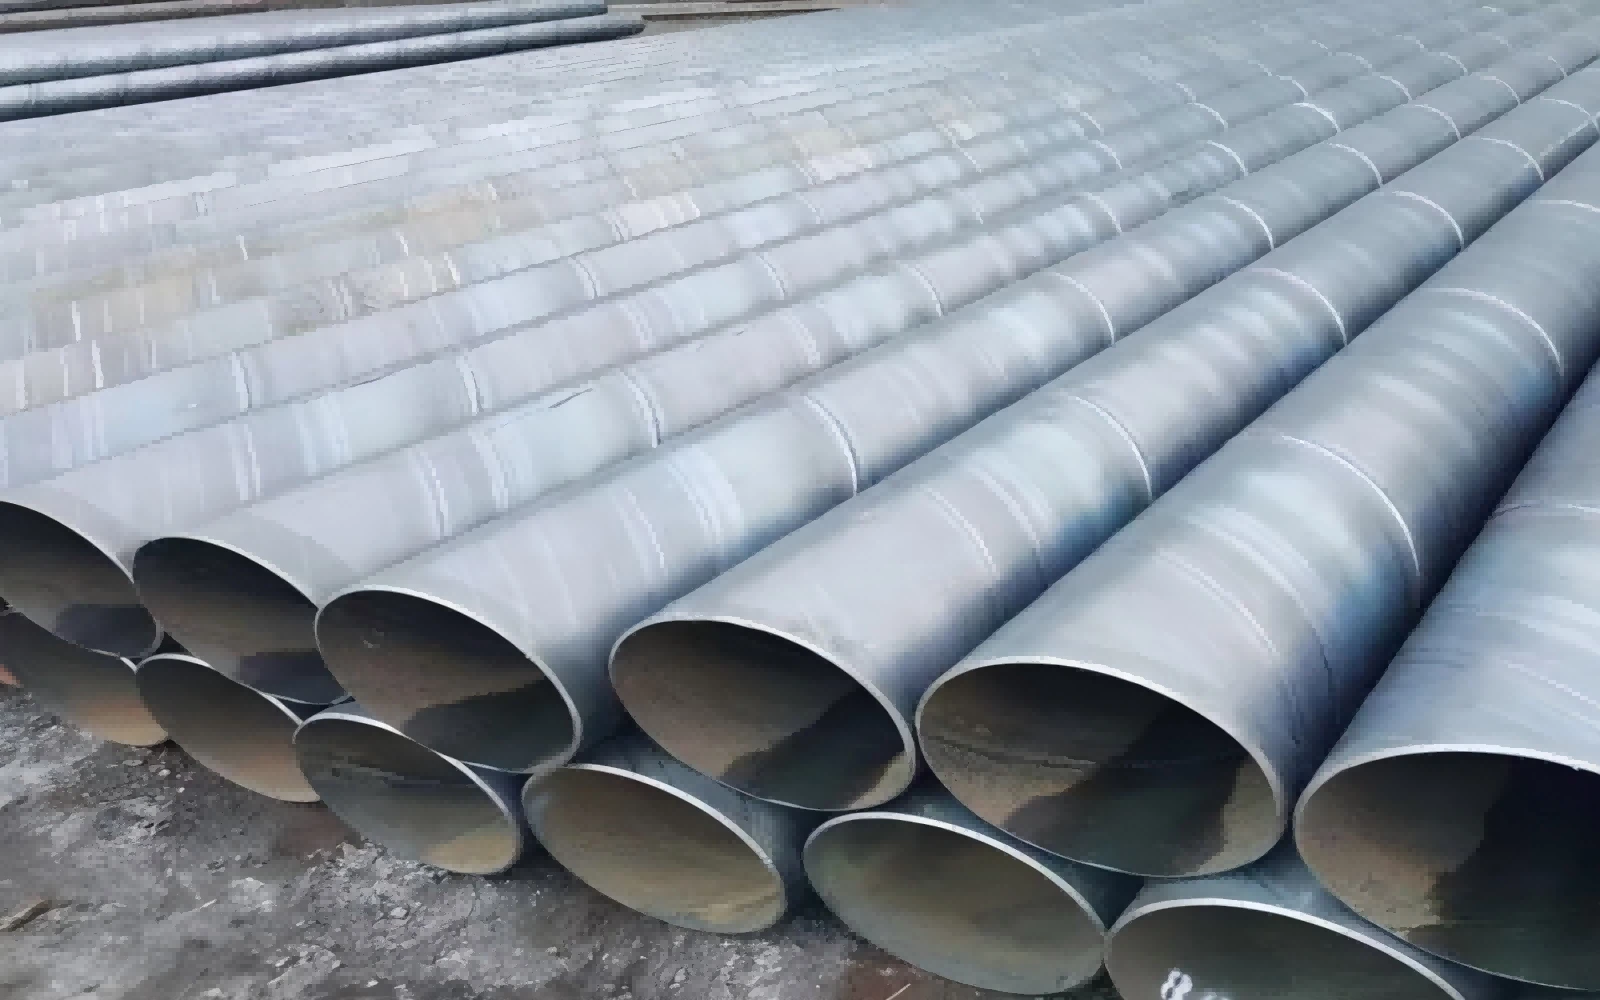
La canonada SSAW també s'anomena HSAW (tuba helicoïdal submergida-soldada per arc). La seva matèria primera és bobina d'acer-laminada en calent contínua en lloc de placa d'acer discreta. Tota la línia de producció funciona en mode d'alimentació contínua. La bobina d'acer passa per desenrotllament, aplanament, retall de vores i fresat. Després, la cinta d'acer s'introdueix a la unitat de conformació amb un angle d'hèlix preestablert respecte a la línia central de la canonada. Ajustant aquest angle de l'hèlix, les tires d'acer amb amplada fixa poden produir tubs d'acer de diversos diàmetres exteriors de manera flexible, cosa que constitueix l'avantatge de processament més destacat de la producció de SSAW.
Durant la formació contínua d'espirals, la soldadura d'arc-submergit intern i la soldadura d'arc submergit-extern es completen de manera sincrònica. Una costura de soldadura helicoïdal contínua gira en espiral al voltant de tot el cos de la canonada. Després de la soldadura, les canonades es tallen a una longitud fixa segons els requisits del projecte. Els procediments posteriors inclouen proves hidrostàtiques, inspecció visual i proves no-destructives (NDT) per a les soldadures.
Com que SSAW adopta una producció contínua basada en bobina-, el ritme de producció és estable. Tanmateix, el procediment de formació en espiral introduirà una tensió residual complexa a les parets de la canonada. A més, la costura de soldadura helicoïdal és molt més llarga que la soldadura longitudinal per a canonades de dimensió idèntica. Per a un cos de canonada d'un -metre, la longitud real de soldadura de SSAW pot arribar a 1,5-3 vegades la longitud de soldadura LSAW, augmentant teòricament la probabilitat de defectes de soldadura com ara la inclusió d'escòries, la porositat i la fusió incompleta al llarg de les línies de soldadura.
1.2 Tub d'acer LSAW (tuba de soldadura d'arc -longitudinal submergida)
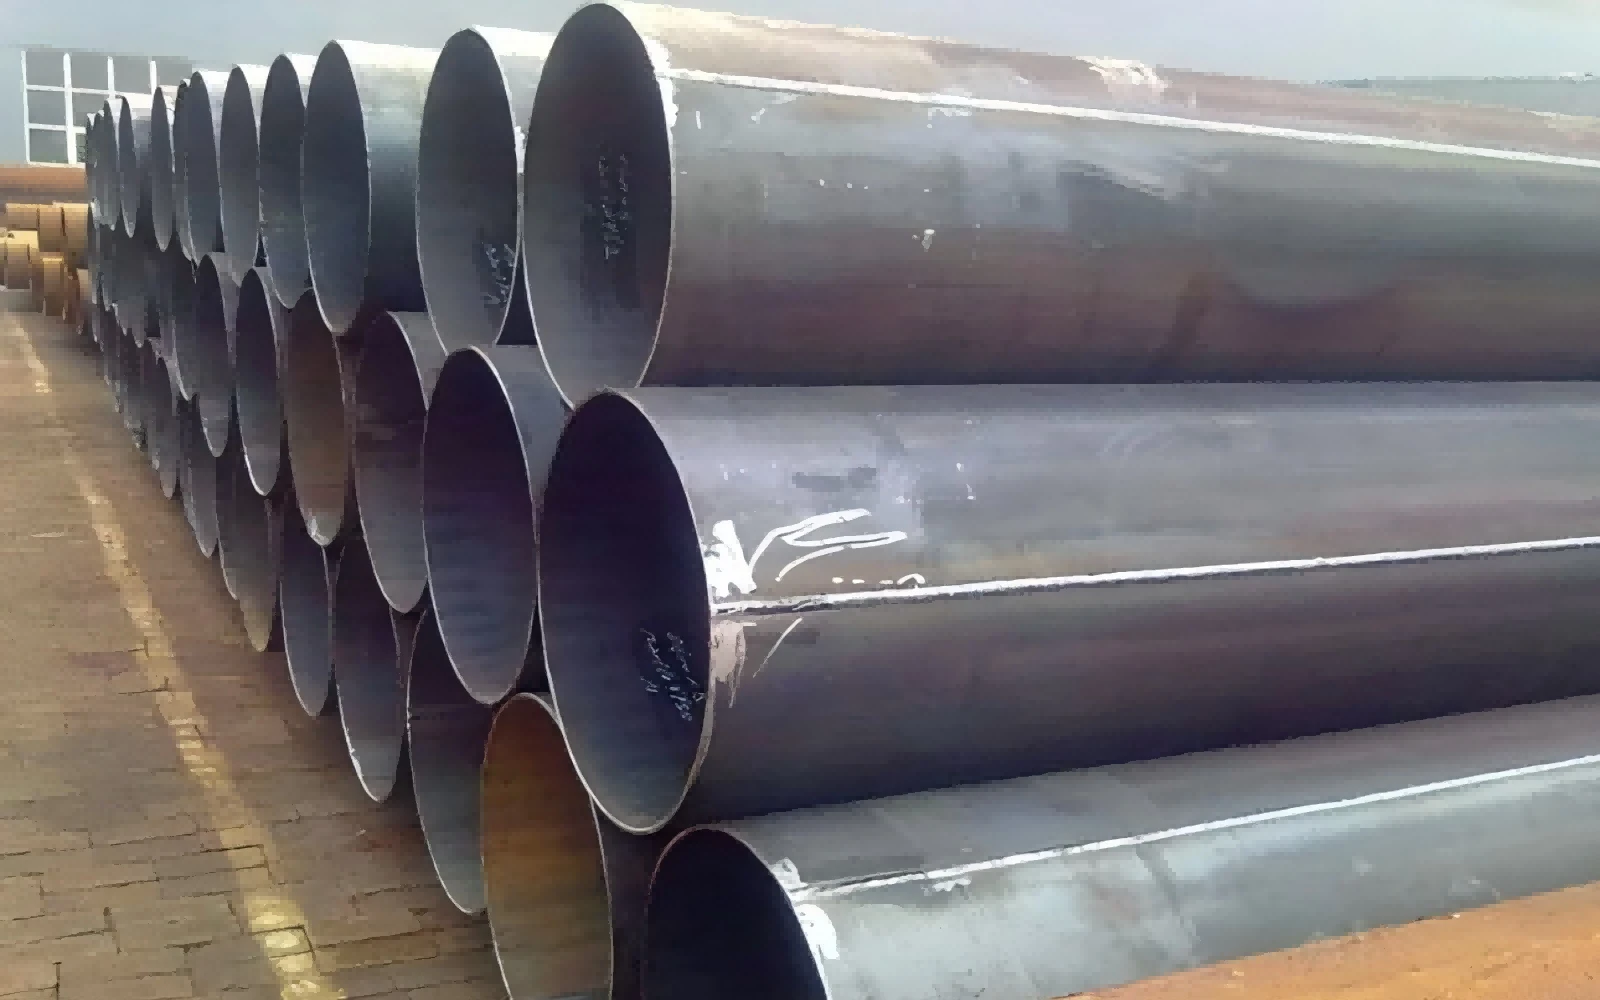
La canonada LSAW pren com a matèria primera una placa d'acer única-resistent en lloc de bobina d'acer. Dues tecnologies de conformació principals són UOE i JCOE a la indústria global. El procés JCOE és més popular per a un volum de producció moderat. En primer lloc, les dues vores de la placa d'acer estan fresades i pre-doblades per garantir una bona geometria de la ranura. Seqüencialment, les plaques passen per passos de flexió en J-, flexió en C- i flexió en O-, doblegant gradualment plaques d'acer planes en carcassa de tub circular. Després de la soldadura per punt, es duen a terme la soldadura d'arc submergit-multi{-filferro submergit- i la soldadura d'arc submergit-multi-filferro extern{13}}per formar una sola costura de soldadura longitudinal recta que va paral·lela a l'eix de la canonada.
Un procediment crític per a la producció de LSAW és l'expansió mecànica en fred. Tota la canonada s'expandeix mecànicament circumferencialment, la qual cosa calibra el diàmetre exterior, la rodonesa i la rectitud, i allibera en gran mesura la formació d'estrès residual a l'interior de la paret de la canonada. Després de l'expansió, la prova hidro-, la inspecció per ultrasons, la inspecció radiogràfica i altres exàmens no-destructius s'implementen de manera estricta.
A diferència de la producció contínua de SSAW, LSAW pertany a la fabricació discreta{0}}per-per lots. Cada tub es processa a partir de placa d'acer independent. La costura de soldadura és una costura recta curta. El control de la qualitat de la soldadura i la inspecció no-destructiva són més fàcils de dur a terme. Tanmateix, el diàmetre exterior màxim de les canonades LSAW està restringit per l'amplada efectiva de les plaques d'acer comprades, que es converteix en una limitació important de fabricació dels productes LSAW.
2. Comparació de matèries primeres i rang d'especificacions
2.1 Matèria primera
SSAW: el material d'entrada és una bobina d'acer-laminada en calent. La producció de bobines restringeix el gruix de paret màxim possible. El subministrament de bobines és competitiu en costos-per a especificacions de-gruix mitjà. Els recursos de bobines-grans-de gruix de gran resistència són limitats al mercat global de l'acer.
LSAW: el material d'entrada és una placa d'acer pesada tallada. El subministrament de plaques admet pares extremadament gruixudes i graus d'acer de canonades-alta resistència, com ara X70, X80. Els fabricants poden seleccionar el gruix de la placa que coincideix amb els requisits de disseny del projecte, sense restriccions de gruix de la capacitat del molí de bobina de laminació en calent.
2.2 Interval de diàmetres exteriors
SSAW: rang OD típic de 219 mm-3000 mm (8-120 polzades). Pot realitzar una producció de diàmetres extra-grans de manera econòmica, que és la força excepcional de SSAW. Una bobina d'acer d'amplada fixa pot produir diversos diàmetres de canonada ajustant l'angle de l'hèlix, aportant una gran flexibilitat de producció per a projectes de gran diàmetre.
LSAW: rang OD típic de 406 mm-1626 mm (16-64 polzades). El diàmetre màxim està limitat per l'amplada de la placa d'acer. Per obtenir canonades LSAW de diàmetre més gran-, s'han de demanar plaques d'acer molt amples, la qual cosa augmenta bruscament el cost del material i la pressió del temps de lliurament.
2.3 Capacitat de gruix de paret
SSAW: gruix de paret habitual inferior o igual a 20-25 mm. Quan el gruix de la paret supera aquest llindar, els recursos de bobines laminades en calent escassegen, la dificultat de producció augmenta notablement i l'avantatge de costos global s'esvaeix.
LSAW: El gruix de la paret pot arribar als 50 mm o fins i tot més. LSAW és la solució de canonada soldada preferida per a escenaris de treball de-paret gruixuda i d'alta-pressió. Les plaques d'acer resistents-de paret gruixuda-es poden obtenir fàcilment a les principals aceràries d'arreu del món.
2.4 Longitud de tub individual
SSAW: La producció contínua admet una llargada de canonada única de fins a 30 metres. Es generaran menys juntes de soldadura circumferencial de camp durant la construcció de la canonada.
LSAW: limitada per la longitud de la placa d'acer, la longitud comuna de la canonada única és de 12-18 metres. Es necessiten més juntes de soldadura de camp per a projectes de col·locació a llarga distància.
3. Rendiment mecànic, esforç residual i precisió dimensional
3.1 Estrès residual
La tensió residual afecta significativament la vida útil de la canonada, el rendiment anti-estrès-corrosió-esquerdat i la resistència a la fatiga.
SSAW: la tensió residual complexa de tracció roman després de la formació de l'espiral. Fins i tot després de la prova hidrostàtica, l'estrès de formació parcial no es pot eliminar completament. L'esforç de tracció residual augmenta el risc d'esquerdes per corrosió per tensió quan les canonades estan enterrades en un entorn de sòl corrosiu amb aigua subterrània.
LSAW: el procés d'expansió-mecànic en fred allibera eficaçment l'estrès residual formant. El nivell de tensió residual es manté baix i es distribueix uniformement pel cos de la canonada, la qual cosa millora considerablement el rendiment de seguretat per al servei subterrani-a llarg termini.
3.2 Precisió dimensional
La rodonesa, la rectitud i la-uniformitat del gruix de la paret influeixen directament en la qualitat de l'ajust del camp-i la qualitat de la soldadura durant la instal·lació de la canonada.
SSAW: els ovals i la desviació de rectitud són relativament evidents. La tolerància a l'ovalitat típica pot arribar fins a l'1,0% del diàmetre exterior nominal, afectat per l'efecte de retorn de la molla espiral-després de la formació.
LSAW: l'expansió mecànica ofereix un rendiment dimensional superior. L'ovalitat es pot controlar dins del 0,5% de la DO nominal. El gruix de la paret i la dimensió de la circumferència mantenen una gran consistència, simplificant la-construcció de la soldadura a tope de camp i reduint la velocitat de-treball-al lloc.
3.3 Característica de la costura de soldadura i risc de defecte
SSAW compta amb soldadura en espiral llarga. La longitud total de la soldadura és gran. Tot i que s'apliquen equips d'END automàtic moderns, la pista corba en espiral aporta una major complexitat d'inspecció. Els possibles defectes de soldadura es distribueixen al llarg del recorregut helicoïdal llarg. Quan s'apliquen càrregues de pressió interna, la soldadura en espiral descompon la tensió del cèrcol a l'angle de l'hèlix. Sota una fabricació qualificada, SSAW compleix els criteris de disseny de pressió mitjana-, però no és l'opció òptima per a línies troncals d'ultra-alta-pressió crítica.
LSAW té una costura de soldadura recta curta paral·lela a l'eix de la canonada. La tensió del cèrcol de la pressió interna actua perpendicularment a la costura de soldadura. La inspecció de soldadura és senzilla. La dificultat-controlar els defectes és molt menor. LSAW demostra una excel·lent resistència a baixa-temperatura i un rendiment a la fatiga cíclica, adequat per a entorns de treball durs, com ara regions fredes, zones sísmiques i projectes en alta mar.
4. Normes de la indústria rellevants
Tant SSAW com LSAW poden complir amb l'API 5L (Indústries del petroli i del gas natural-Conductes d'acer per a sistemes de transport de gasoductes), que és l'estàndard mundial de gasoductes més-conegut. Tanmateix, els codis de disseny imposen restriccions diferenciades per a les zones-classificades de risc.
Per a canonades LSAW: àmpliament acceptat per API 5L, DNV-OS-F101 per a canonades offshore, CSA Z245, EN 10217 i altres especificacions rigoroses. Els codis de disseny normalment especifiquen LSAW per a zones de risc-de classe 1 i classe 2: zones densament-poblades, regions fredes alpines, oleoductes sub-marítims en alta mar, línies troncals principals-d'alta pressió per a la transmissió de gas-de petroli.
Per a canonades SSAW: s'aplica sota API 5L, ASTM A252 (tuba de pila), norma estructural EN 10219, GB/T 5037 per al transport de fluids a baixa pressió. La SSAW està permesa principalment per a les zones de risc-de classe 3 i 4: districtes poc poblats-, transport d'aigua, clavegueram, pilotes i aplicacions estructurals. Moltes especificacions d'enginyeria prohibeixen l'adopció de SSAW per a línies troncals d'alta pressió-que passen per regions residencials denses.
5. Anàlisi de cost-eficiència
Amb la mateixa especificació de-diàmetre exterior nominal: SSAW mostra un avantatge de cost destacat per a escenaris de gran-diàmetre i-paret-de gruix mitjà. La producció contínua d'alimentació de bobina-millora la taxa d'utilització del material i redueix la despesa de fabricació de la unitat. Per als projectes que exigeixen canonades de gran-diàmetre sense necessitat de pressió ultra{-alta-, SSAW pot reduir substancialment la inversió total en adquisicions.
El cost de LSAW és generalment un 30-50% superior al de la canonada SSAW-de diàmetre equivalent. Un cost més elevat prové de les plaques d'acer pesades cares, la inversió en equips de conformació JCOE/UOE discreta, el procés d'expansió en fred-i els procediments d'inspecció de gamma completa- més estrictes. No obstant això, en els projectes d'infraestructures energètiques crítiques, el risc de fallada reduït i l'ampliació del cicle de servei van compensar el preu de compra de la prima, la qual cosa va aportar millors rendiments econòmics del-cicle de vida-de sistemes de canonades d'alt risc.
Quan el gruix-de la paret arriba a un rang-de paret pesat, l'avantatge de costos de SSAW desapareix i LSAW es fa més competitiu.
6. Escenaris típics d'aplicació
6.1 Aplicacions típiques per a canonades d'acer SSAW
Subministrament d'aigua de gran-diàmetre, derivació d'aigua bruta-, descàrrega d'aigües residuals i canonades de reg amb pressió de treball mitjana-baixa.
Piles de canonades d'acer per a molls, ponts, enginyeria de fonaments, canonades subterrànies.
Columnes estructurals per a edificis d'estructura d'-acer-a gran escala.
Oleoductes de recollida de gas de-baixa-pressió-gasos-en zones remotes i no-no crítiques, poc-poblades.
Conduccions d'aigua de circulació per a centrals elèctriques, ventilació de mines i canonades de transport de residus-residus amb tractament anticorrosió-.
6.2 Aplicacions típiques per a canonades d'acer LSAW
Conductes troncals de llarga{0}}alta pressió-de petroli i gas, especialment trams que travessen zones urbanes densament-poblades, cinturons sísmics i zones fredes.
Conduccions de plataforma-offshore, segments de canonades sub-marítiques, estructures auxiliars d'elevació segons l'especificació DNV.
Xarxa de transmissió de gas de la ciutat d'alta pressió-i canonades de procés petroquímic.
Components estructurals crítics que suporten càrregues cícliques pesades, que requereixen una resistència a l'impacte a baixa{0}}temperatura excepcional.
Projectes amb requisits estrictes de precisió dimensional i rendiment de soldadura{0}}a tope de camp.
7. Orientació per a la Selecció d'Enginyeria
Els enginyers del projecte han d'equilibrar la pressió de treball, la classificació de risc de la zona de la ruta, la temperatura de funcionament, la corrosivitat mitjana, els paràmetres de-diàmetre exterior i el gruix-de la paret, les condicions de construcció i les restriccions-de pressupost total per seleccionar el tipus de canonada de manera raonable.
Trieu SSAW quan: el projecte requereixi una canonada de diàmetre extra-gran-, la pressió de treball pertany a un grau mitjà-baix, la ruta s'ubica a una zona de baix-risc i el control-de costos és una prioritat important. Mentrestant, s'han d'implementar proves hidrostàtiques completes i END-de rang complet, i els sistemes de protecció anticorrosió i-catòdica-han d'estar ben-dissenyats per mitigar el risc de corrosió-estrès-residual.
Trieu LSAW quan: la canonada transporta fluids a alta-pressió, la ruta passa per zones concentrades de població-d'alt risc-, l'entorn de servei presenta baixa temperatura, càrrega cíclica o mitjà corrosiu, el gruix de la paret- és gruixut i es requereix una-redundància de seguretat alta. Tot i que el cost inicial d'adquisició augmenta, LSAW redueix el risc operacional a llarg termini-i les pèrdues potencials per accident.
És incorrecte simplement jutjar un tipus de canonada com a absolutament superior a un altre. Tant SSAW com LSAW són productes madurs de canonades submergides-arc-soldades. La qualitat depèn no només de la tecnologia de conformació, sinó també de la qualitat de les matèries primeres-, el nivell de gestió de la fabricació, la qualificació del procediment de soldadura i l'execució estricta d'inspeccions no-destructives. La producció no qualificada generarà perills ocults independentment del tipus SSAW o LSAW.
SSAW i LSAW són dues solucions importants de canonades soldades per arc submergit-de gran diàmetre-. Les seves diferències bàsiques es troben en el mecanisme de soldadura-de selecció i conformació-de matèries primeres, que es reflecteixen encara més en la-distribució de tensió residual, la tolerància dimensional, les característiques de-costura de soldadura, la capacitat de gruix-de la paret, l'estructura de costos i els límits d'enginyeria aplicables.
SSAW brilla en projectes econòmics de pressió extra-gran-diàmetre mitjà-.
LSAW ofereix un marge de seguretat més elevat per a infraestructures crítiques d'alta-pressió i alt-risc.
Entendre perfectament aquestes distincions ajuda el personal tècnic a prendre decisions racionals sobre les-especificacions de canonades, garantint la seguretat de les canonades i un control raonable dels costos-del projecte.


